產品中心
電子丝網印刷方案專業供應商
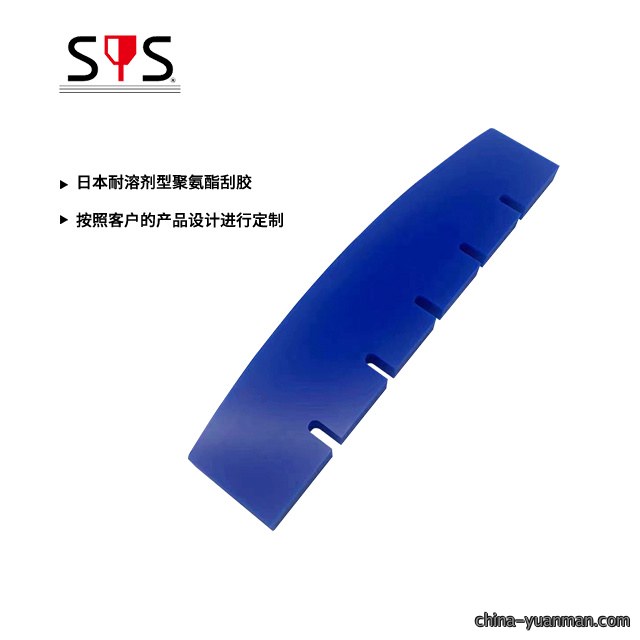
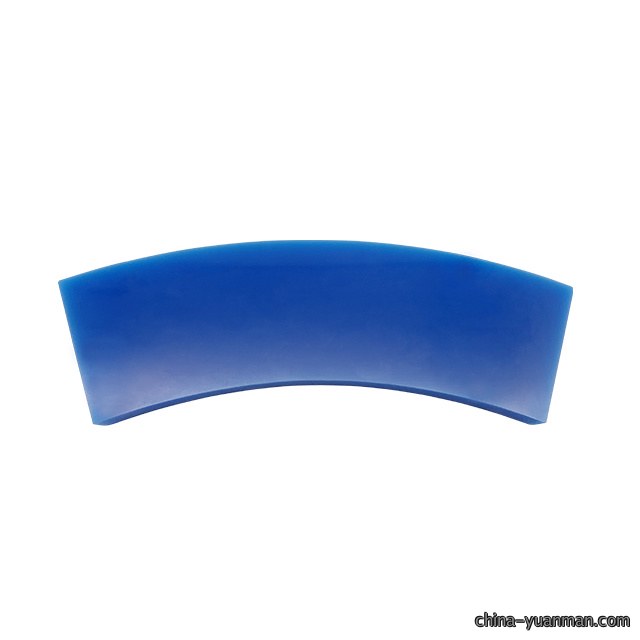
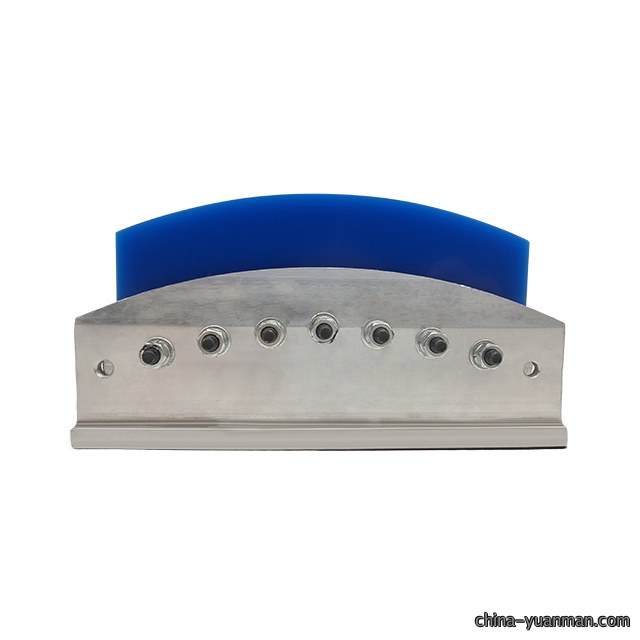
曲面刮胶(jiao),按照客戶的產品設計進(jin)行定製。
曲面(mian)刮胶產品在結合客戶自身的印刷工(gong)藝(網版(ban)、油墨、印刷(shua)機(ji))的基礎上進行(xing)圖紙調整,随后通過精密機械設備進行加工處理,以確保每根刮胶在重复加工過程中(zhong)的尺寸稳定性(xing)和一致性,满足(zu)丝網印刷(shua)领域
材質
日本耐(nai)溶(rong)剂型聚氨酯刮胶
硬度
| 聚氨酯刮胶 MADE IN JAPAN |
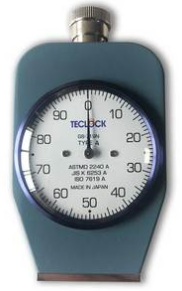
青色——62(±3)A | 硬度計 TYPE-GS-719N |
 |
| 綠色——70A~75A | |||
| 藍色——75A~80A | |||
| 黄色——83(±3)A |
耐磨性
測試儀器:美國Taber-5135磨(mo)耗測試儀。 測試条件:室温25摄氏度,砂轮H18,荷重1000g,轉速:60rmp。
| 硬度 | 62A | 70A | 75A | 83A |
| 磨耗量 | 23mg | 25mg | 27mg | 30mg |
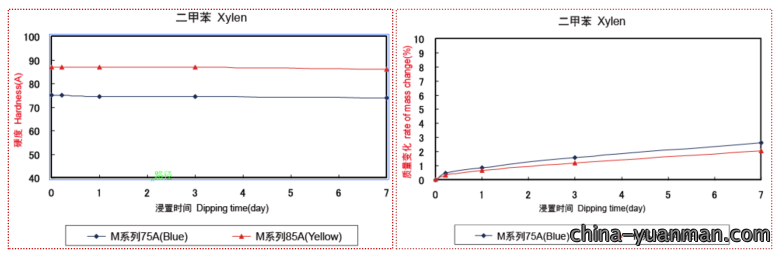
耐溶剂性
測試時間: 7 天。
測試溶剂: xylene二甲苯。
測試方法: 硬度(du)變化,質量變(bian)化(hua)。
包裝
紙盒包裝。10Pcs/Box。
储存
①室内存放在40°C或更低(di)温度,不(bu)要(yao)存放在高温高湿,阳光直射和紫(zi)外線照射的地方(推荐储存条件:23°C±2°C,湿度60%或更低)。
②請勿存放在靠近(jin)发熱設備(bei)或多尘的地方。
③禁(jin)止弯曲(qu)重壓,平直堆(dui)放,叠放不超過20PCS。
刮胶在低温存储環境(jing)中經历长時間(jian)放置后,移(yi)至室温条件下(xia)需要充分的温度恢复時間,不能立(li)即投(tou)入使用,應当在23°C的標準室温下放置3小時
使用要求
刮(gua)胶在低温15℃以下環境中长時間放置時,其物理性能會產生變化,使用前需要放在50度烘箱(xiang)里烘烤60分鐘(zhong)后(hou)才能投入印刷工作;印刷作業完毕后,刮胶應立即進行清洗處理,避免溶(rong)剂及油墨残留在刮胶表面造成粘连或(huo)硬化,清洗完(wan)成后(hou)放置24小時使其充分干燥,
研磨
欢迎使用SPS-SG刮胶研磨機。
使用后(hou)的刮胶需要及時清理干净表面残(can)留油墨,随后(hou)將其放(fang)置在SPS-DR刮刀摆放架上進(jin)行休息,需(xu)要等待12小時以便溶剂充分(fen)释放。
②M型號傳統刮胶需要夹裝在刮刀架中研磨;FGB/AS带(dai)支撐板刮胶可取下研(yan)磨。
③手動研磨機進行研磨。
250目砂轮單次最多研磨 粗(cu)磨0.5mm/精磨0.2。
400目砂轮單次最多研磨 粗(cu)磨0.2mm/精磨0.1。
研磨后的刮(gua)胶可配合(he)使用SPS-Sander打磨器對(dui)刀口边缘進行精細抛光(guang)處理,使刀(dao)口(kou)表面更加光滑,减少使用過(guo)程中對被加工
注意
SPS刮胶都可進行(xing)多次研磨,研磨不(bu)融化,研磨面細腻(ni)、刀口光滑。SPS-SG刮胶研磨機可提(ti)供各種定(ding)製型砂轮:U型 C角 R角(K1-K5)。
推荐產品
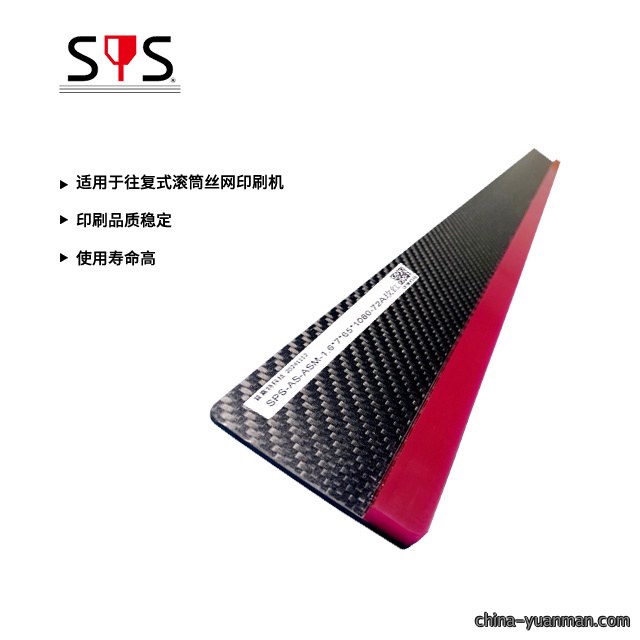
SPS-AS碳(tan)纖維丝印(yin)刮刀 复式滚(gun)筒丝網印刷機
SPS-AS碳纖維刮胶專門應用於往复式滚筒丝(si)網(wang)印刷機的刮印工序,采用碳纖維板與日(ri)本(ben)ASM防静電(dian)耐溶剂聚氨酯橡胶(jiao)复合加工而成,该材料組合在丝網印刷過(guo)程中能够有效保證印刷(shua)品質的稳定性和一致性,同時具(ju)
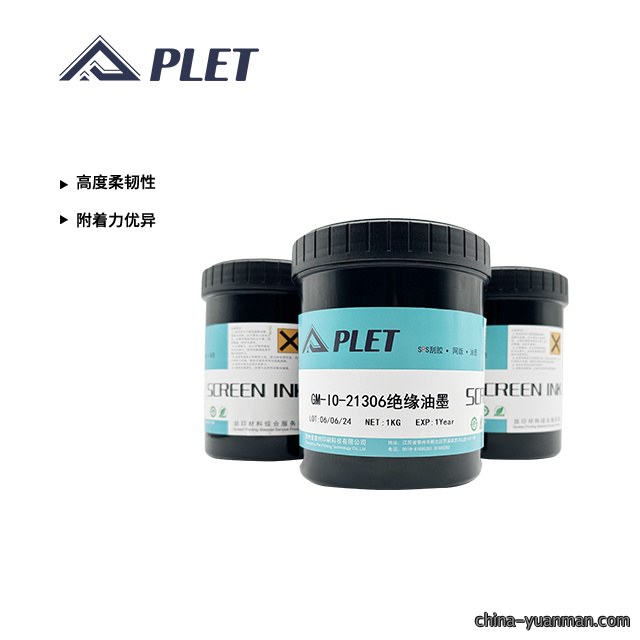
GM-IO是一種(zhong) UV 紫外(wai)固化丝網印刷絕缘油墨,附着力優异,高度柔(rou)韧性, 良好印 刷性能及 UV 固化快干(gan)特性,適用於(yu)血糖儀、键盘線路、薄膜開關等(deng)。
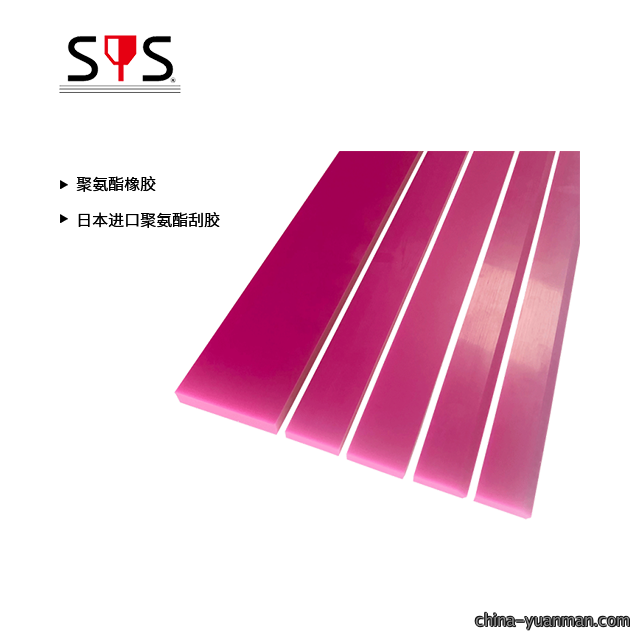
在丝(si)網印刷(shua)過程中,刮胶、網版(ban)、承印材料等相互(hu)摩擦(ca),產生静電(dian)。静電积累(lei)到较高電壓差時(shi),圖案边缘會(hui)產生飞墨、拉丝等不良。SPS-ASM防静電刮胶電(dian)阻<108Ω,部分電荷通過刮胶散(san)去,降低電壓差,避免飞墨和(he)拉丝等問題的出現。
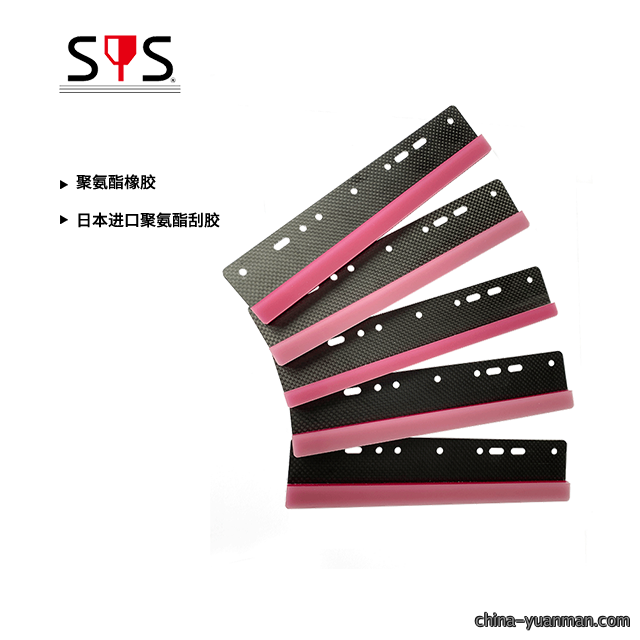
電池生產工藝中,丝網印刷的效果將(jiang)直接影響電(dian)池的光電轉换效率,而印刷核心質量指(zhi)標是印刷后銀浆的縱(zong)橫比精度。因(yin)此(ci),丝網(wang)板、銀浆材料和刮刀工具(ju)必须持續(xu)创新升級。在编寫和執行(xing)更高精度的丝網印(yin)刷技術要求的過程中,仅(jin)仅十年時間内,闸線的精(jing)度要求已經越(yue)來越精細,工(gong)藝標準(zhun)从最初的60um逐步演進至目(mu)前的30um,甚至向(xiang)更細的微米級(ji)別发展。為了適應(ying)这種精度要求的提升,相應的刮(gua)刀工具也需要随之更换優(you)化。