產品中心
電子丝網印刷方案專業供應商
簡介
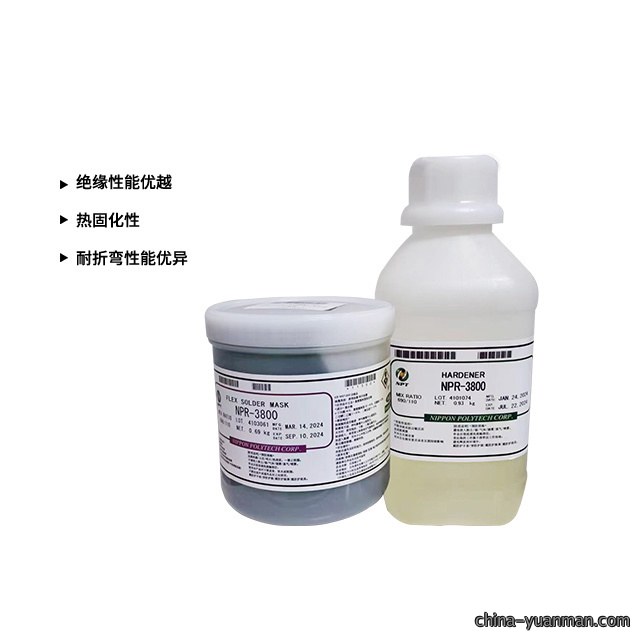
絕缘性能優越的Ink
主剂和硬化剂(ji)混合的(de)2液性Ink
熱固化型Ink
保存期限
| 主要聚合物 | 使用寿命(天数) | Hardener | 使用寿命(天数) |
| NPR-3800 | 180 | HARDENER NPR-3800 | 180 |
標準流程
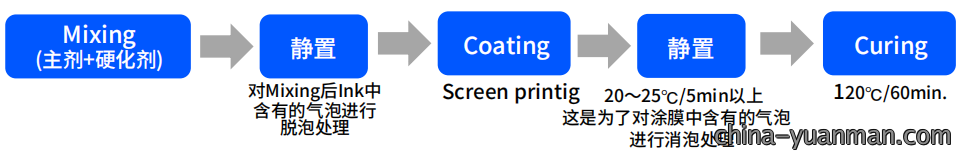
混合過程
●關於混合条件
類型:行(xing)星式离(li)心搅拌機 ARE-310(THINKY製)的搅拌条(tiao)件
容器容量:150ml,ink重量:20~100g
●第一步
混合模式
轉数/轉速(su) = 2000 / 800 轉/分鐘(2 分鐘);轉数 革命>旋(xuan)轉(zhuan)
●第二步
消泡模式
轉数/轉速 = 2000 / 54.5 轉/分鐘(2 分鐘)
轉数>旋轉(zhuan)並且相比较混合模式(shi)來說,旋轉的比(bi)率需要降低。
使用行星式离心搅(jiao)拌機進(jin)行混合時,因Shear heat會產生熱量,混(hun)合越充分(fen),Ink温度會越高。
温(wen)度達(da)到35~45℃是最理想的混合状態。
混合后需要静置Ink到其恢复到室温為止(4小時以(yi)上)。
在此期間,Ink内部的氣泡會浮(fu)上來,以達到减(jian)少氣(qi)泡的目的。
網版(ban)印刷(shua)后需要足够的消泡時間,並且一定要等消泡完后(hou)才(cai)可以進行熱固化。
而(er)且,如果印(yin)刷環境温度過高的話,这會促使溶剂加速挥发,造成氣泡残留在涂膜上(shang)的現象发生。
丝網印刷的注意事項
●筛目
網格数:数越小的(de)話,膜(mo)厚會越厚。
一般条件:3D SUS版(Asada mesh製)200~250目/inch
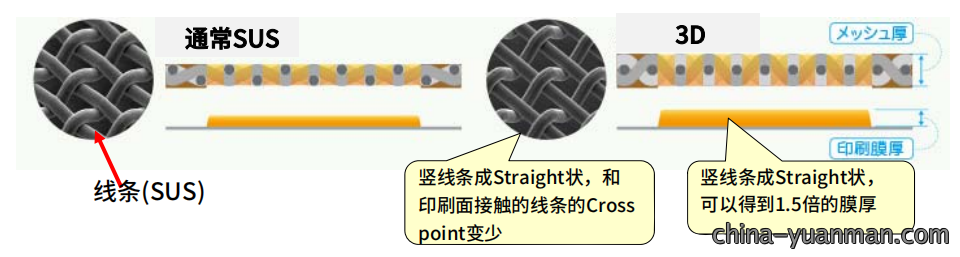
3D SUS版是mesh的形成方式特殊,即使是相同的Count数,但比起通(tong)常SUS版,它的膜厚會更厚。
●網版印刷条件
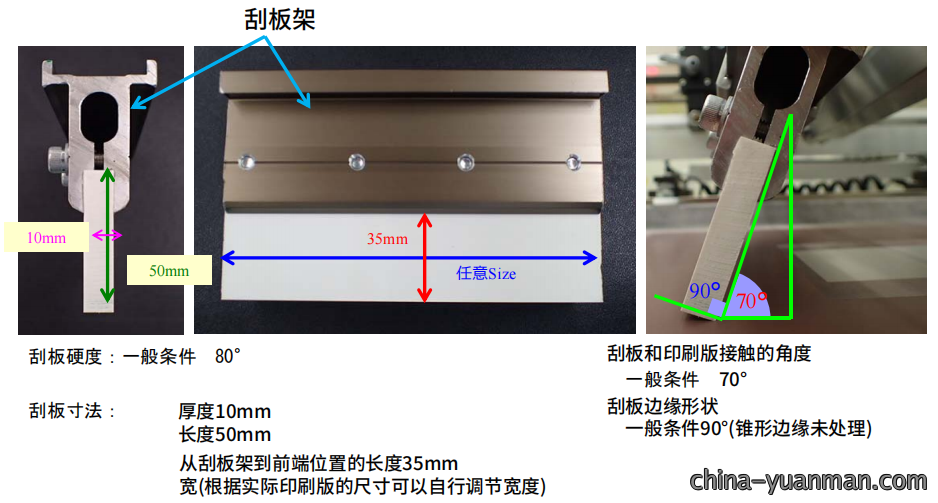
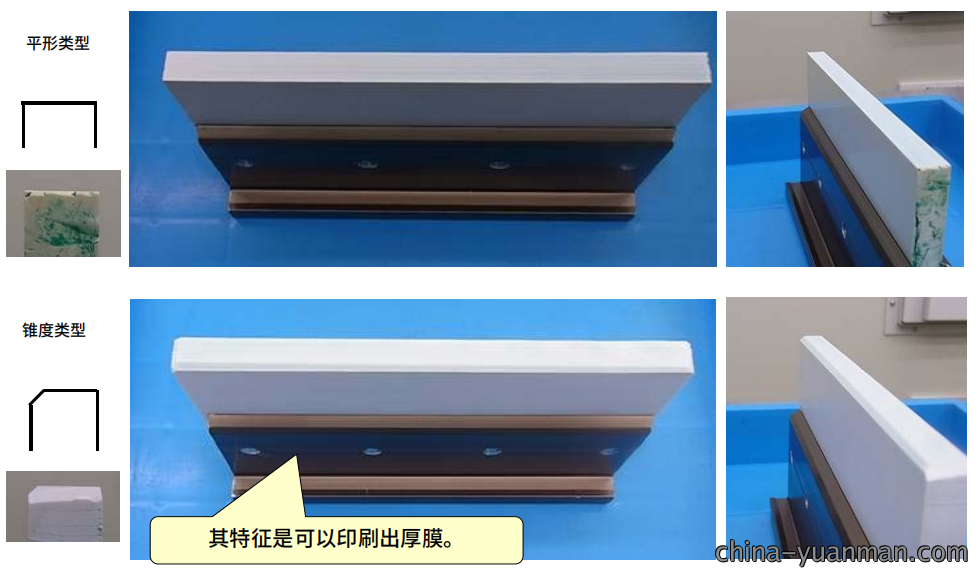
刮板硬度:硬(ying)度更柔软的話,膜厚會(hui)更容易變厚。
一般条件:80°
刮板角度:角(jiao)度越小的話膜厚越容易變厚。
一般条件:70°
涂布速度:速度(du)越慢被卷入的泡沫数(shu)量越少。
一般条件:50~80mm/sec
丝網印刷的要點(筛目)
●3D 屏幕
將竖条線拉直,用橫条線去大幅度(du)地编織,可確保大約1.5倍的印刷膜(mo)厚。和(he)印刷面接触的線条的交叉點很少(shao),可以提高印刷后的平整性能。
●3D 屏幕的優點
①和同等線径的(de)屏幕(mu)相比,可以得到大約1.5倍的印刷膜(mo)厚。
②增加印刷(shua)后的平整(zheng)性能。
③减少针孔的发生。
丝網印刷的要點(刮板)
推荐產品
SPS-AS碳纖維丝(si)印刮刀 复(fu)式(shi)滚筒丝網印刷機
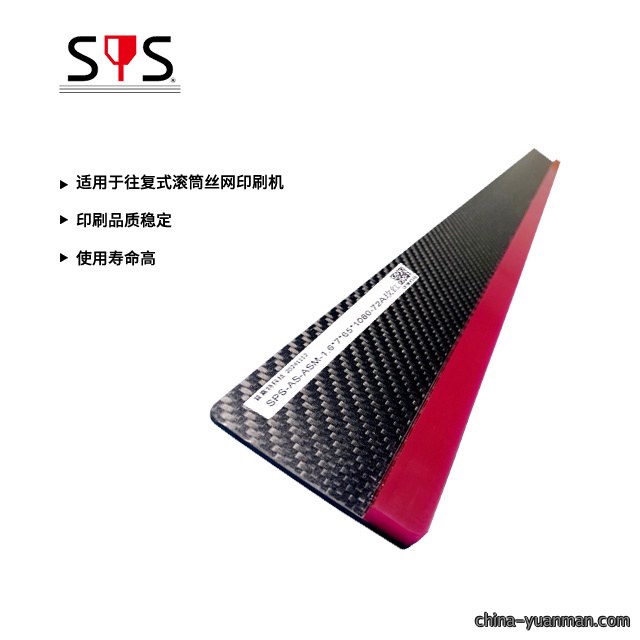
SPS-AS碳纖維刮胶適用於往复式滚(gun)筒(tong)丝網印刷機,它(ta)使用碳纖維板與日本(ben)ASM防静電(dian)耐溶剂聚氨酯橡胶(jiao)加工而成,印刷品質稳定,使用寿命高。
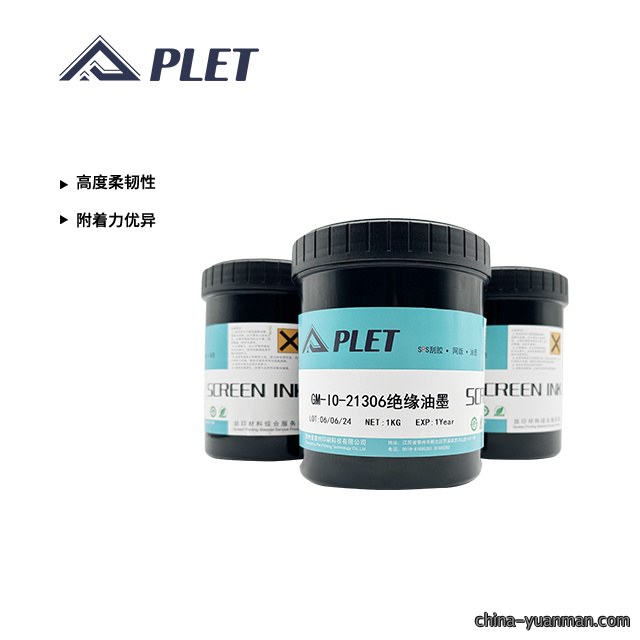
GM-IO是一種專門针對電(dian)子產品表面絕缘保護的UV紫外固化丝(si)網(wang)印刷絕缘油墨,具(ju)備附着力優异、高度柔韧性等特點,同時兼具(ju)良(liang)好印刷性能及UV固化快干特性,能够满足快(kuai)節奏生產工藝對效(xiao)率的要求。
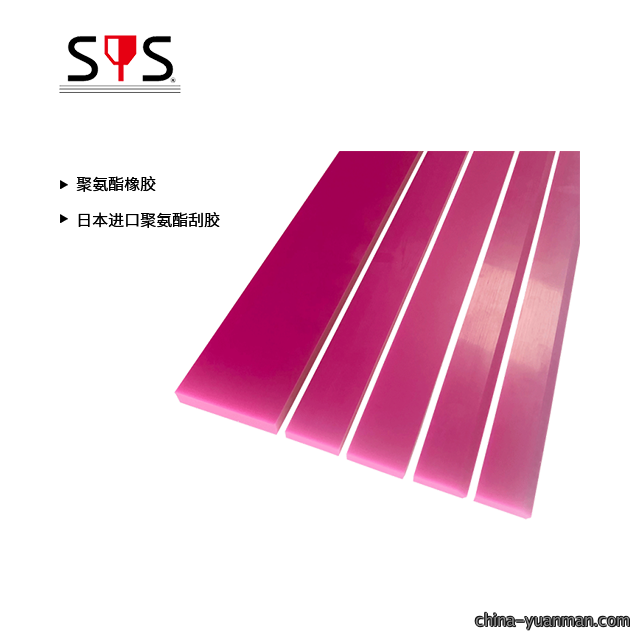
在丝(si)網印刷過程中,刮(gua)胶、網(wang)版、承(cheng)印材料等相互摩擦,產生静電(dian)。静電积累到较高電壓差時,圖案(an)边缘會產生飞墨、拉丝等不良(liang)。SPS-ASM防静電刮胶電阻<108Ω,部分電荷通過刮胶(jiao)散去,降低電壓差,避(bi)免飞墨和拉丝等問題的出現。
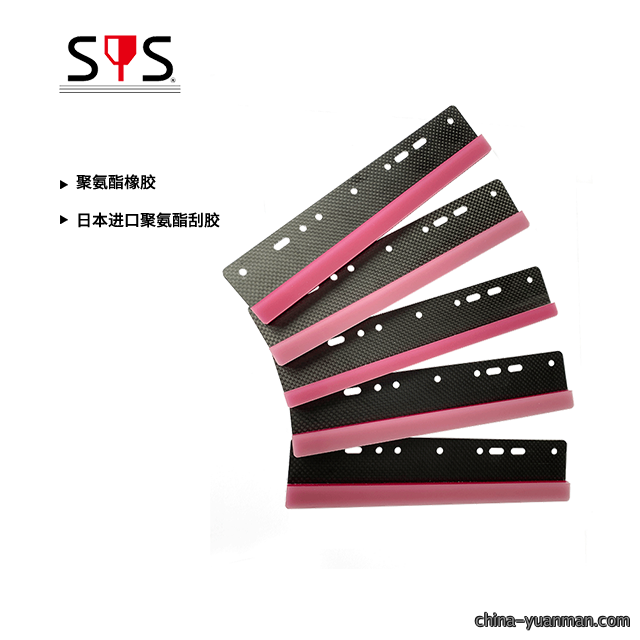
電池生產工藝鏈条中,丝網印(yin)刷工序的精度直接決定了(le)最終產品的光電轉换效率,其中印刷后(hou)銀浆沉(chen)积的縱橫比控製是核心指標。為了適(shi)應这一關键環節的(de)要求,屏幕網目、銀浆配(pei)方與刮刀(dao)工具必须不断迭代升級。近(jin)十年來,丝網印刷技術(shu)的精細化進(jin)程顯著加快,闸線宽度的要(yao)求(qiu)从最初的60微(wei)米逐步壓縮至目(mu)前的30微米,部分工藝甚至已突(tu)破30微米的下限。與此同時(shi),刮刀產品結構也随之優化(hua)調(diao)整,SPS-AS-SL單(dan)边光伏(fu)碳纖維刮胶凭借其材料性能與使用寿命的優勢,在業界的應用熱度持續上升(sheng)。